金属溶射による塩害対策の仕組みと材料選び・施工管理のポイント
2026/11/18
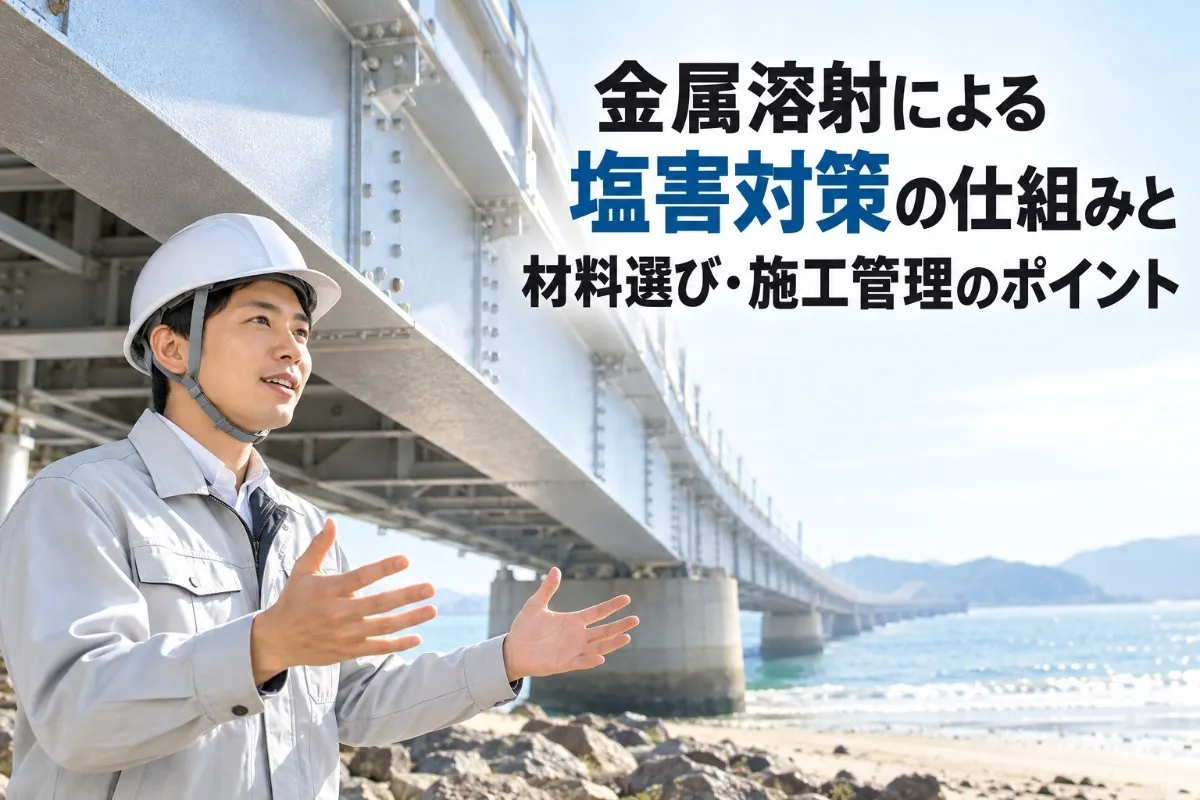
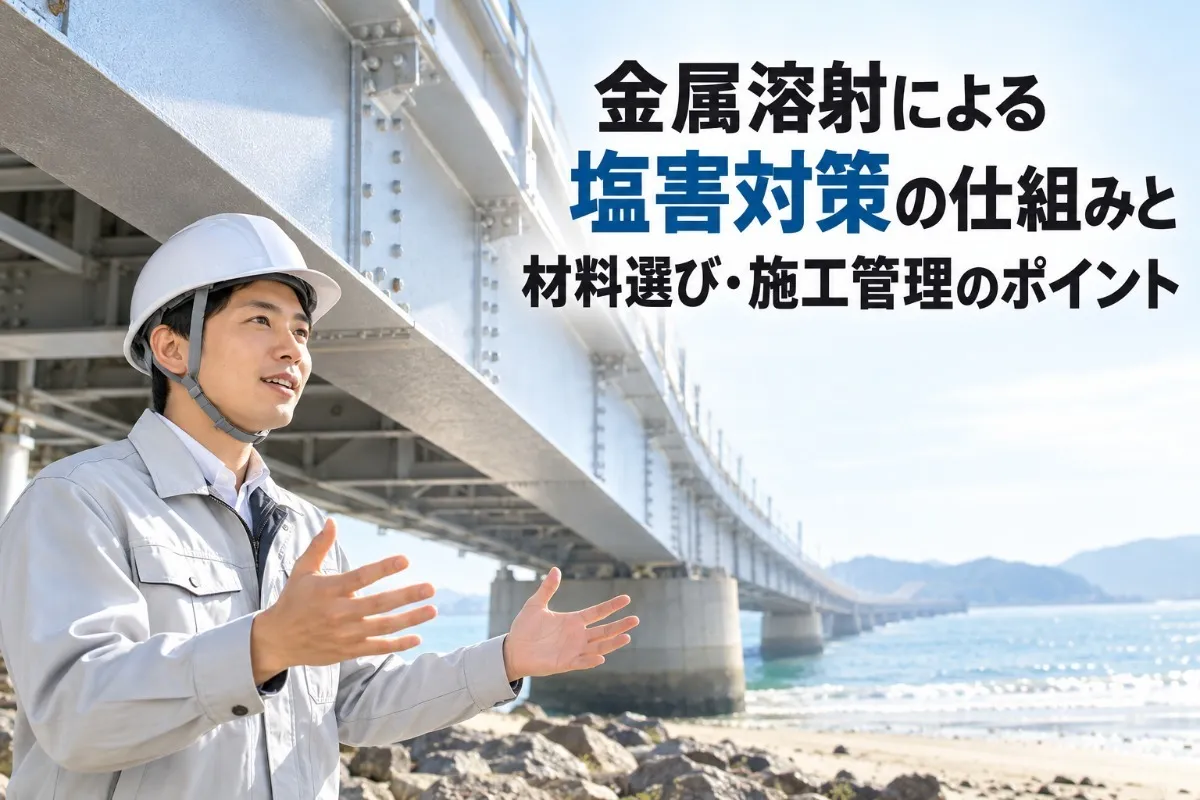
海沿いの橋梁や手すり、地際のボルトが想定より早くさびることがあります。飛来塩分や融雪塩が付着し、水分や酸素がある環境では鋼材の腐食が進みやすくなります。特に桁端や支承、ボルトの座金周辺は水や塩分が滞留しやすく、表面の変色や赤さび、皮膜の損傷などを確認する必要があります。
こうした塩害への対策として検討できるのが金属溶射です。亜鉛やアルミニウムなどの金属皮膜で鋼材を保護し、必要に応じて封孔処理や上塗りを組み合わせます。ただし、材料名だけで耐久性が決まるわけではなく、設置環境、素地調整、膜厚、施工後の点検まで含めた計画が大切です。
本記事では、塩害が起こる条件と金属溶射の防食原理、材料と他工法の比較、施工管理、試験や点検の見方を整理します。まずは塩分の付着状況と水が残りやすい部位を確認し、対象に合う仕様を考えていきましょう。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。
| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
目次
金属溶射が塩害対策に役立つ仕組み
塩分と水分が鋼材の腐食を促す理由
海風に含まれる飛来塩分や道路で使われる凍結防止剤は、鋼材の腐食を促す要因になります。表面に水分があると電気化学的な腐食反応が起こり、塩分はその反応が進みやすい環境をつくります。海に近い場所だけでなく、融雪塩を含む水しぶきがかかる道路沿いでも注意が必要です。
乾燥して見える部位でも、付着した塩分が残れば再びぬれたときに影響が続きます。雨が直接当たらない桁下や部材の裏側では、塩分が洗い流されにくいこともあります。海岸からの距離だけで判断せず、風向、雨の当たり方、排水状態、乾湿の繰り返しを合わせて確認します。
腐食が進むと、外観の悪化だけでなく鋼材の断面が減る場合があります。すでに著しく腐食している部材は、防食皮膜を追加するだけでは強度を回復できません。防食工事の検討と、部材の補修や交換が必要かどうかの判断を合わせて進めることが大切です。
犠牲防食と皮膜による遮断
防食用の金属溶射は、亜鉛やアルミニウムなどの溶射材を熱源で溶かし、細かい粒子として鋼材表面に吹き付けて皮膜を形成する工法です。溶射粒子は、事前に粗くした鋼材表面に付着して積み重なります。金属溶射はメタリコンと呼ばれることもありますが、仕様を伝える際には材料と施工方式を具体的に示します。
犠牲防食は、鋼材と電気的につながった金属皮膜が、適切な環境条件のもとで鋼材より先に腐食し、鋼材の腐食を抑える働きです。このとき金属皮膜がアノード、保護される鋼材がカソードになります。亜鉛とアルミニウムでは反応の仕方が異なり、塩分や湿潤状態などによって保護の働きも変わります。
もう一つは、皮膜が水分や塩分の到達を抑える遮断の働きです。ただし、溶射皮膜には微細な孔があるため、金属皮膜だけを完全な遮断層と考えることはできません。封孔処理や上塗りを組み合わせることで侵入経路を減らし、防食性能を補います。大きな傷や未施工部まで無条件に保護できるわけではないため、欠損は補修が必要です。
水や塩分がたまりやすい部位
桁端や支承周辺、ボルト・ナット・座金、手すり支柱の地際、鋼板の重ね合わせ部は、水や塩分が残りやすい代表的な部位です。排水口の詰まり、漏水、溶接部や塗装の切れ目も確認します。締結部の細かなすき間では、外から見えにくい腐食が進む場合があります。
同じ構造物でも、風を受ける面と裏面、雨で洗われる場所と覆われた場所では条件が異なります。点検では赤さびだけでなく、白い腐食生成物、塗膜の膨れ、剥がれ、水の流れた跡を記録します。白い生成物があるだけで防食機能の喪失とは断定せず、範囲や皮膜の残り方と合わせて評価します。
塩害環境に合わせた材料選びと他工法の比較
亜鉛・アルミニウムと合金の特徴
防食用途では亜鉛(Zn)、アルミニウム(Al)、亜鉛・アルミニウム合金(Zn-Al)、アルミニウム・マグネシウム合金(Al-Mg)などが候補になります。亜鉛は犠牲防食を期待する材料で、アルミニウムは表面に形成される酸化皮膜なども防食に関わります。合金の性能は組成や施工条件によって変わります。
材料を選ぶ際は、塩分の供給量だけでなく、水に浸かるか、飛沫が当たるか、乾湿を繰り返すかを整理します。海浜・海上の環境ではアルミニウム系が候補になり、融雪塩の影響を受ける部位では亜鉛系も含めて比較します。海沿いなら必ずアルミニウム、内陸なら必ず亜鉛という一律の選び方は避けます。
| 溶射材 | 防食上の特徴 | 選定時の確認事項 |
|---|---|---|
| 亜鉛(Zn) | 犠牲防食による鋼材の保護 | 湿潤条件、皮膜の消耗、封孔・上塗りの仕様 |
| アルミニウム(Al) | 皮膜による保護と環境に応じた犠牲防食 | 塩分環境、浸漬の有無、施工実績 |
| Zn-Al合金 | 亜鉛とアルミニウムを組み合わせた防食 | 合金組成、適用環境、複合皮膜の試験条件 |
| Al-Mg合金 | 組成に応じた耐食性を期待する材料 | マグネシウム含有量、採用仕様、同様の環境での実績 |
表は検討の出発点です。合金名が同じでも、膜厚や封孔材、上塗りが違えば耐久性を直接比較できません。添加元素があるという理由だけで高性能と判断せず、対象環境に合う仕様と施工条件を確認します。
膜厚と形状を一緒に検討する
皮膜の消耗速度は塩分、水分、摩耗などの影響で変わるため、膜厚から一律に寿命を計算することはできません。必要膜厚は使用環境、材料、目標とする保全期間、封孔・上塗りとの組み合わせに基づいて決めます。単純に厚くするだけでは、素地調整不足や付着不良を補えません。
ボルトや座金、角部、狭いすき間は、平らな面より施工と膜厚測定が難しくなります。溶射ガンから粒子が届かない裏側や入り組んだ部分を事前に洗い出し、組立前の施工や部材の取り外しを検討します。締結部は皮膜が寸法や締付けに与える影響も確認し、必要なマスキングと組立後の補修範囲を決めます。
施工後に水がたまる形状が残ると、防食皮膜への負荷も続きます。材料や膜厚の検討と並行して、排水改善、漏水の解消、清掃できる空間の確保を考えます。部位ごとに条件を整理すれば、全体を過大な仕様にすることなく、厳しい環境の部分に必要な対策を配分できます。
塗装・溶融亜鉛めっき・材質変更との使い分け
重防食塗装は、塗膜によって水分や塩分の到達を抑える方法です。色や外観を調整しやすく、補修時の選択肢もありますが、下地処理や端部の被覆が不十分だと欠陥から腐食が進むことがあります。金属溶射に塗装を組み合わせる場合は、金属皮膜と塗料の適合性を確認します。
溶融亜鉛めっきは、鋼材を溶けた亜鉛の浴に浸して皮膜を形成する方法です。工場で処理する部材では候補になりますが、浴槽に収まる寸法、搬送、加熱による変形への配慮が必要です。金属溶射は大型部材や現地での部分施工を検討できる一方、吹付けが届く範囲や作業環境に制約があります。
ステンレスなどへの材質変更も選択肢ですが、材料の種類やすき間の形状、異種金属との接触条件によって腐食への配慮が必要です。各工法の優劣を一律に決めず、設置環境、部材寸法、更新の難しさ、外観、点検方法を同じ条件で比較します。施工費に加えて、供用中の維持管理を含めて判断します。
金属溶射の耐久性を支える施工管理
素地調整で清浄度と粗さを確保する
金属溶射では、鋼材表面の清浄度と粗さが皮膜の付着に関わります。油分、さび、旧塗膜、塩分などを取り除き、ブラスト処理で必要な表面状態に整えます。ブラストは研削材を吹き付ける処理で、皮膜が付着するための凹凸であるアンカーパターンを形成します。
見た目がきれいでも可溶性塩分が残る場合があるため、塩害を受けた鋼材では洗浄と塩分測定の計画が必要です。清浄度や粗さの判定方法、残留塩分の受入条件は、採用する材料と施工仕様に合わせて決めます。特定のブラスト等級や粗さの数値を、すべての工事に共通する基準として扱わないことが大切です。
素地調整の後は、再びさびたり塩分が付着したりする前に溶射へ移る段取りを組みます。工程が中断した場合は、時間だけでなく表面の状態を確認して施工の可否を判断します。粉じんや研削材の残留、結露を見落とさないようにし、必要に応じて再清掃や再処理を行います。
温湿度・吹付け条件・膜厚を記録する
現地施工では気温、湿度、鋼材表面温度、露点を確認します。露点は空気中の水分が結露し始める温度で、鋼材表面がそれに近づくと付着に不利な状態になり得ます。許容条件は施工仕様に従い、雨や結露、強風などの影響がある場合は、作業の中断や仮設囲いを検討します。
溶射時は、材料、装置の設定、吹付け距離、角度、移動速度を管理します。条件がばらつくと、膜厚むらや付着不良、未被覆部が生じる原因になります。施工前に試験施工で作業性を確認し、平面だけでなく角部やボルト周辺でも必要な皮膜を形成できる方法を決めます。
膜厚は複数の位置で測り、平均値だけでなく局所的な不足も確認します。粗い溶射面や曲面では測定の影響を受けるため、測定器の確認方法と測定位置をそろえます。上塗りを行う場合は、金属溶射皮膜の厚さと塗膜の厚さを区別して記録し、完成時の合計だけで各工程を評価しないようにします。
封孔処理と上塗りの組み合わせ
封孔処理は、溶射皮膜の微細な孔に封孔材を浸透させ、水分や塩分の侵入を抑える工程です。封孔材を無機系など特定の種類に固定せず、溶射材、使用環境、後に塗る塗料との適合性を確認します。表面を厚く覆うことだけを目的にせず、指定された施工方法で浸透させることが必要です。
中塗りや上塗りを組み合わせる場合は、各材料の塗り重ね条件、乾燥状態、膜厚を管理します。塗料の選び方には、塩分や水分に対する保護、紫外線への耐候性、外観、補修のしやすさが関わります。色や光沢だけで点検性や耐久性を決めず、使用する皮膜全体の仕様として確認します。
金属溶射には熱源、粉じん、騒音などへの対策が必要です。周辺への飛散を防ぎ、作業空間や換気を確保したうえで施工を進めます。専用設備と工程管理を伴うため、一般的なDIY塗装と同じ感覚で施工せず、現場条件を確認できる施工事業者に相談します。
試験・点検と見積もりで確認すること
塩水噴霧試験を寿命に置き換えない
塩水噴霧試験は、一定の試験条件のもとで皮膜の腐食状態を評価する方法です。試験時間の長さだけを見て実環境での耐用年数に置き換えることはできません。材料、膜厚、素地調整、封孔・上塗りの有無、試験片の端部や傷の条件を合わせて結果を確認します。
赤さびが出るまでの時間に加え、膨れや剥離、傷の周囲の腐食、付着の状態など、何を評価した試験かも重要です。比較条件が違う結果を並べて、材料単独の性能差と判断しないようにします。乾燥と湿潤を繰り返す試験や、似た環境に設置した部材の状態も検討材料になります。
実構造物の施工例を見る際は、環境と部位、皮膜仕様、点検履歴、補修の有無を確認します。外観が良好な写真だけでは、見えにくい部分や皮膜の残り方までは判断できません。試験結果と施工記録、現場での観察を組み合わせて、採用したい仕様との共通点と違いを整理します。
施工後の点検と局部補修
施工後は、外観と膜厚の記録を初期状態として残し、同じ部位を継続して比較できるようにします。点検では赤さび、白い腐食生成物、塗膜の膨れ・剥がれ、傷、漏水や排水の変化を確認します。点検の間隔は設置環境や使用条件、既往の劣化状態に応じて決めます。
皮膜の損傷を見つけた場合は、傷の範囲と下地の腐食、周辺の付着状態を確認して補修方法を選びます。さびや塩分を残したまま上から塗ると、原因が残って再び劣化することがあります。単なる追い吹きで済ませず、健全な皮膜との境界処理や、採用仕様に適合する補修材料を検討します。
漏水や水の滞留が原因なら、その改善も合わせて行います。清掃や洗浄は皮膜を傷めない方法で実施し、残っている塩分や汚れの状況を把握します。施工当初の仕様、測定位置、点検結果、補修範囲を引き継げる状態にしておくと、次の補修時に判断しやすくなります。
相談前の情報整理と維持費の比較
見積もりを依頼する際は、部材の材質や寸法、既存皮膜の状態、設置環境、施工範囲を共有します。海岸からの距離だけでなく、塩分が付着する経路、ぬれやすい部位、過去の腐食や補修の状況が分かると、候補となる仕様を検討しやすくなります。
| 項目 | 内容 | 目的 |
|---|---|---|
| 図面・材質情報 | 鋼種、板厚、溶接部の有無 | 素地調整と膜厚設計の前提 |
| 環境条件 | 海岸距離、飛来塩分、融雪塩 | 材料選定と封孔・上塗り要否 |
| 目標寿命 | 年数、点検周期 | 亜鉛/アルミ/Al-Mgの比較軸 |
| 施工制約 | 仮設、搬入重量、気温・湿度 | 施工可否と工期の算定 |
| 試験・記録 | 付着強さ、膜厚、塩水噴霧 | 受入基準と品質報告の統一 |
費用を比較するときは、溶射作業だけでなく、既存皮膜の除去、洗浄、ブラスト、足場や養生、封孔、塗装、検査がどこまで含まれるかを確認します。同じ工法名でも施工範囲が違えば見積もりの条件はそろいません。狭い場所や複雑な形状では、施工面積だけでは手間を判断しにくくなります。
初期費用に加えて、点検、清掃、局部補修、上塗りの更新、施工のために設備を止める負担も比較します。これがライフサイクルコスト(LCC)の考え方です。期待する保全期間と点検体制を施工事業者に伝え、金属溶射、塗装、めっきなどを同じ前提で検討すると、塩害環境に合った対策を選びやすくなります。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。
| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
会社概要
会社名・・・株式会社S-fix
所在地・・・〒674-0091 兵庫県明石市二見町福里116-19
電話番号・・・090-1142-4363
----------------------------------------------------------------------
株式会社S-fix
兵庫県明石市二見町福里116-19
電話番号 : 090-1142-4363
----------------------------------------------------------------------