金属溶射が現場で使える条件と工程を完全解説!防食効果や比較で最短判断のコツ
2026/10/06
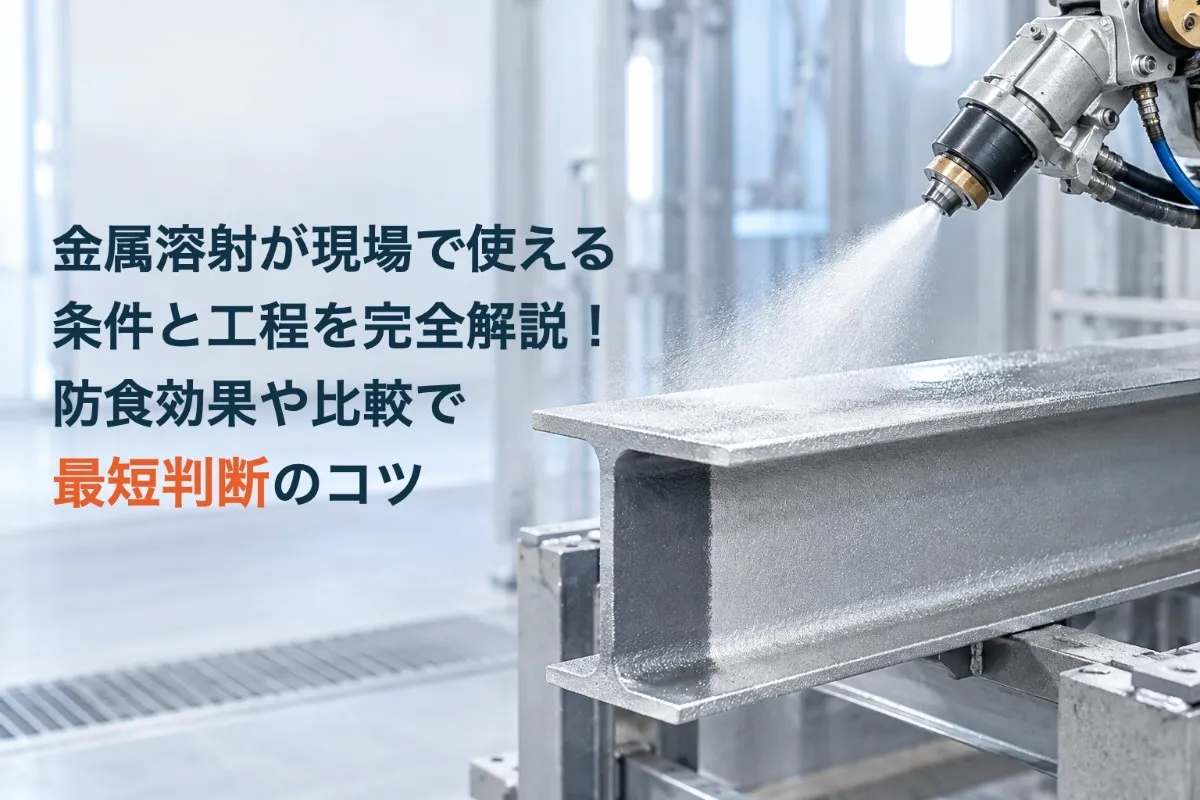
「金属溶射を現場に適用すべきか、条件が合うのか」をできるだけ早く判断したい方へ。橋梁や鋼構造物の補修や長期防食の現場では、亜鉛やアルミニウムの溶射皮膜が電気化学的に鋼材を守り、塗装のみの場合よりも高い耐食性を発揮します。ただし、足場・電源・圧縮空気・風や湿度など、現場特有の環境要因が品質に大きな影響を及ぼします。本ガイドでは、実務に活かせるチェック項目や数値の目安を整理し、可否判断から工程管理まで一つにまとめました。
現場での採用が多いのは橋梁の支承部、桁端、港湾やプラントなどの海塩が付着しやすい環境など、腐食因子が強く補修頻度を抑えたい領域です。電源や圧縮空気はアーク溶射機や集じん設備のための容量が必要となり、可搬性・騒音・火気管理も設計段階から組み込むことが欠かせません。工程は素地調整→粗面化→溶射→封孔→上塗りの順で、各段階に合否基準と記録方法を用意することで、仕上がりのばらつきを抑えられます。
本稿では、他の工法(重防食塗装、溶融亜鉛めっき、常温金属溶射システムなど)との違いも実務の視点から比較しています。橋梁や鋼材の補修・補強を検討する技術者・施工管理者の方が、現場条件から逆算して仕様・機材・積算を決められるよう、判断フローやチェックリスト、簡易試験の方法までまとめました。まずは、「風速・湿度・露点・電源・空気量」の5点を押さえて読み進めてください。現場で素早く決断できる基準と手順が見つかります。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。

| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
目次
金属溶射の現場施工を最短で理解するためのガイド
金属溶射とは何かを防食の視点でやさしく解説
金属溶射は、亜鉛やアルミニウムなどの金属を加熱し微細粒子にして、鋼材の表面に吹き付けて皮膜を形成する防食工法です。塗装と比較して厚い皮膜を短時間で作れ、めっきが困難な大型鋼構造物にも適用しやすいのが特徴です。よく用いられる材料は亜鉛系(犠牲防食効果が強い)とアルミ系(海岸・港湾で耐久性が高い)で、用途によって混合材やマグネシウム合金材も選ばれます。主要な溶射方法にはアーク溶射機を用いるアーク溶射、高温で緻密化しやすいプラズマ溶射、そして母材温度の上昇を抑えやすい常温金属溶射MS工法などがあります。金属溶射施工の品質は下地の粗さや清浄度に大きく左右されるため、ブラスト処理や封孔処理、必要に応じた上塗りとの組み合わせによって長期の防食性能を安定させます。金属溶射の現場施工は橋梁や鉄塔などでの導入が増えており、既設構造物の補修にも有効です。
- ポイント
- 犠牲防食とバリア効果を両立した長期防食ができる
- 大型や複雑形状の鋼構造物にも適用しやすい
- 下地処理と封孔処理が耐用年数を大きく左右
補足として、金属溶解や金属溶解度の知識は溶射原理の理解に関連しますが、現場適用では皮膜形成の挙動や密着性管理がより重要です。金属射流や金属镭射という語はレーザー加工と混同されやすいため、用語は正確に区別しましょう。
現場で金属溶射を採用するか迷った時の判断ポイント
現場適性をすぐチェックできるポイントリスト
現場で金属溶射を短時間で判断するには、まず可搬性と安全条件の確認が重要です。以下の項目を押さえておくと、金属溶射現場の可否が見えてきます。特に鋼構造物や橋梁の補修では、足場や周辺環境への配慮が重要な成否要因となります。金属溶射塗装を採用する前に、作業帯の幅や搬入経路、仮設電源の確保を確認しておくことで、現場の段取りがスムーズに進みます。火気や騒音の取り扱いは発注者や管理者の承認が前提であり、事前の協議も欠かせません。以下のリストは初動確認に有効で、早い段階での問い合わせにも役立ちます。必要に応じて溶射装置メーカーの仕様書などで詳細を補足してください。
- 足場と搬入経路:アーク溶射機やコンプレッサー、ホース類が安全に通行できる幅と強度があるか
- 電源と圧縮空気:溶射専用機の要求値を満たす仮設電源とコンプレッサーがあるか
- 火気・粉じん・騒音:ブラストや溶射の管理区域を分け、近接作業や周辺環境への影響を抑えられるか
- 気象条件と養生:風や湿度、温度に合わせた養生が可能で、皮膜形成の品質を保てるか
これらを確認すれば、現実的な可否判断が短時間ででき、次の詳細検討にも進みやすくなります。
現場の電源容量と圧縮空気の必要条件を具体的に解説
金属溶射の施工方法の中でもアーク溶射機は現場向きですが、電源容量と圧縮空気の確保が必須となります。一般的なアーク溶射機は三相電源を必要とし、電流値が高く変動しやすいため、電圧降下を抑えるための太径ケーブルの使用や短い延長が望ましいです。圧縮空気は乾燥度が品質に大きく影響するため、除湿とろ過をしっかり行うことで皮膜の緻密化や密着性向上に寄与します。プラズマ溶射は高電力・高ガス仕様のため現場でのハードルが高く、屋外作業ではアーク方式や常温金属溶射MS工法の検討が現実的です。以下の目安を参考に、溶射装置メーカーのカタログなどで機種ごとの要求値を確認するとよいでしょう。
| 項目 | 目安のレンジ | 留意点 |
|---|---|---|
| 電源種別 | 三相200V級 | 50A以上を想定、電圧降下対策を実施 |
| 消費電力 | 数kW〜10kW超 | 起動時ピークを考慮し余裕容量を確保 |
| 圧縮空気量 | 0.8〜1.5m³/min | 0.6〜0.7MPa、乾燥・ろ過を強化 |
| 空気品質 | 露点低め・オイルレス推奨 | 水分と油分は溶射欠陥の原因 |
| 周辺機器 | 集じん・除湿・発電機 | 騒音・排気の管理計画を準備 |
仕様は機種やノズル条件で変わるため、事前試験や現場負荷試験での最終確認が確実です。
金属溶射が現場採用されやすい構造物や環境の特徴
金属溶射は、亜鉛やアルミニウムなどの溶射材料を鋼材表面に吹き付け、犠牲防食とバリア性を両立させる防食工法です。現場での強みは、工場搬入が難しい既設鋼構造物にも対応でき、長期防食が期待できる点にあります。特に橋梁の支承部や桁端、高湿や塩害環境下の港湾設備、発電や化学プラントの配管支持部や鉄塔などで導入が進んでいます。重防食塗装では再補修周期が短くなる環境でも、溶射皮膜と封孔処理の組み合わせによって耐用年数の延伸が期待できます。欠点としては騒音や粉じん、前処理としてのブラストが必要な点が挙げられますが、集じんや養生を適切に行えば施工も十分可能です。常温金属溶射MS工法の導入により、火気や熱影響を抑えたい現場でも利用できる選択肢が増えています。
現場の電源容量と圧縮空気の必要条件を具体的に解説
現場のインフラ条件は、金属溶射施工の品質と生産性を大きく左右します。ここではアーク溶射機を軸に、判断しやすい数値の目安をまとめます。電源は三相200Vで50A級を分岐容量として確保し、発電機を併用する場合は定格出力の2〜3割の余裕を見込みます。圧縮空気は0.6〜0.7MPaの安定供給と、0.8m³/min以上の連続供給が実務上使いやすいレンジです。エアはドライヤやミストセパレータで乾燥・ろ過し、水分や油分をできるだけ排除します。ホース径は内径大きめを選び、圧力損失を抑えることで粒子の飛行速度と皮膜形成を安定させられます。ブラスト用のエア需要や集じん機の電源も考慮し、同時稼働時のピーク負荷を積算しておくと計画精度が高まります。
金属溶射が現場採用されやすい構造物や環境の特徴
橋梁や港湾、プラントで金属溶射工法が選ばれる背景には、長期防食と現地補修の柔軟性があります。橋梁支承や桁端は部材交換が難しく、深刻な腐食を防ぐため溶射と封孔処理、必要に応じて上塗りを組み合わせてシステム化します。港湾や飛沫帯ではアルミニウム系、内陸部の鋼材では亜鉛系など、溶射材料の種類を環境に合わせて設計します。プラズマ溶射は高機能皮膜に有効ですが、現場ではアーク方式が主流です。発注者の積算では支承金属溶射積算や支承防錆工の区分があり、工事標準単価や積算単価公表に基づいて見積もりが行われます。実務では溶射欠点を抑えるため前処理の粗さ管理、金属溶解や溶融粒子の飛散管理、金属溶射封孔処理の適正化が重要です。必要な機械は金属溶射機械や集じん装置、ブラスト機器で、溶射加工の経験がある専門会社に相談すると安全です。
施工工程と品質管理で失敗しないための実践マニュアル
素地調整と粗面化処理で金属溶射の付着力アップ
金属溶射を現場で成功させるカギは素地調整にあります。まず油分や塩分を有機溶剤拭きや高圧水洗でしっかり除去し、乾燥を徹底します。次にブラスト処理で清浄度と粗さを適切に確保します。一般的に鋼構造物ではSa2.5程度の清浄度、粗さはRz50~100μmが目安です。角部は面取りを行い、陰になりやすい溶接部や支承周りはプラストリップで均一化します。錆や旧塗膜の残存は付着不良や早期剥離の原因となるため、視覚標準片と比較しながら丁寧に取り除きます。金属溶射塗装の前段階として表面含水の防止も重要で、結露や降雨時には作業を中止する判断が品質維持につながります。金属溶解や溶融粉末を投射する工法の特性上、清浄・粗面・乾燥の三点セットを守ることが長期防食への近道です。
粗さと清浄度の基準を現場で簡単チェック
粗さは表面粗さ比較板やレプリカテープで手軽に確認できます。比較板に指先を当てて比較する方法は慣れが必要ですが、レプリカテープなら圧着後にマイクロメータでRz値を読み取ることができ、記録もしやすいです。清浄度は視覚標準写真と並べて観察し、ミルスケールや黒皮の残存ゼロを目安にします。油分は白いウエスで拭き取って変色を確認し、塩分は簡易キットで表面塩分濃度を測定します。記録は時刻、天候、部位、作業者、計測値を統一書式で残すと、金属溶射現場の後工程でもトレーサビリティが高まります。下記の早見表を手元に置いておくと判断がぶれません。
| 項目 | 現場目安 | チェック方法 |
|---|---|---|
| 清浄度 | Sa2.5 | 視覚標準写真との比較 |
| 粗さ | Rz50~100μm | レプリカテープ+マイクロメータ |
| 含水 | なし | 表面温度と露点差の確認 |
| 油分/塩分 | 不検出レベル | 白ウエス/塩分簡易キット |
数分の確認が溶射後の再施工を防ぎ、積算単価公表の条件を満たす裏付けにもなります。
溶射・封孔処理・上塗りの最適コンビネーション
金属溶射は目的によって材料を選びます。橋梁や鋼構造物の防食では亜鉛溶射やアルミニウム溶射が主流で、海岸部や港湾では耐食性でアルミ系が有利です。装置はアーク溶射機が現場施工で実績が多く、精密部位や高融点材にはプラズマ溶射も検討されます。常温金属溶射MS工法は熱影響を抑えやすく、周辺環境への負荷低減に適しています。封孔は金属 溶射 封 孔 処理として低粘度材で毛細管を充填し、腐食因子の侵入を抑制します。上塗りは設計に合わせて重防食塗装を選択し、膜厚は溶射200~300μm+封孔+上塗りが一般的です。金属溶解度や材質相性を踏まえ、溶射材料の種類と上塗りの付着性や電気化学的整合性を重視して組み合わせることで長期耐用年数の確率が高まります。溶射加工の順序や乾燥時間は必ず管理票で可視化してください。
膜厚測定と付着強さ試験で品質をしっかり保証
仕上がりの良否は膜厚や付着で評価します。膜厚は電磁式・渦電流式の膜厚計で母材ごとに校正し、部位ごとに複数点を測定して平均値と最小値を記録します。付着は現場ならテープテストで封孔や上塗りの初期密着を確認し、さらに厳密な場合はドリー式の付着強さ試験で数値化します。基準を明確化するため、合否の目安を一覧表にしておくと管理が安定します。溶射 欠点として多いのはピンホール・未溶着・焼付きで、発見時はその場で局部ブラスト→再溶射→再封孔の手順で補修します。溶射装置メーカーの手順書やカタログ、溶射装置のレンタル条件も事前確認し、金属 溶射 機械の吐出安定性も点検しておくと不良率を減らせます。特に重要部位では抜取り検査の頻度増加で信頼性を高めましょう。
施工条件の数値目安で現場対応の可否を賢く判断
風速で金属溶射の飛散リスクを見極めるコツ
屋外で金属溶射を行う場合、風速の管理が仕上がりや安全性に大きく関わります。目安として、風速5m/sを超えると飛散リスクが増し、8m/sを超える場合は原則中止判断が現実的です。特にアーク溶射機やプラズマ溶射は微細な粒子が発生しやすいため、鋼構造物の周辺に塗装や設備があると付着や汚損の恐れが高まります。対策は段階的に考えましょう。風速3〜5m/sでは局所的な養生シートや仮囲いを追加し、ノズル角度を母材に対して垂直寄りに調整します。5〜8m/sでは防風ネットと負圧集塵の併用、作業員増員による材料回収を実施します。8m/s以上の場合は作業計画を見直し、夜間や早朝など時間帯のシフトでリスクを回避します。橋梁や鉄塔など高所作業では体感風が増すため、地上と作業点の両方で計測し、結果を作業日報に残すことで工程や積算根拠の説明がしやすくなります。金属溶射現場では、養生の質や風情報の更新頻度がリスク低減のポイントとなります。
- 5m/s超で飛散増、8m/s超で原則中止の判断目安
- 防風ネット+集塵で近接設備の汚損を回避
- 高所は体感風が強いため作業点でも計測
- 時間帯シフトで安定気象を狙うのが有効
湿度や露点・結露を見逃さない現場チェック術
金属溶射は下地の乾燥度が命です。相対湿度85%以上や露点差3℃未満では結露リスクが高く、ブラスト後の錆再発や皮膜の付着低下につながります。現場では、校正済みの湿度計と露点計を用い、母材表面温度と周囲温度・湿度を同時計測します。露点差は「表面温度−露点温度」で算出し、3℃以上を合格基準とすると実務的です。降雨後や水辺、また高湿度の作業環境では値が急変するため、開始前・休憩後・工程切替時に再測定して記録します。ブラスト後は時間経過でフラッシュラストが進むため、規定時間内に溶射→封孔処理まで進める計画が有効です。データは写真付きで記録し、作業日報に時刻と場所を明記すると、品質証跡として強い武器になります。金属溶射現場の判断を迷わせないために、露点差3℃・湿度85%の二本柱で合否を統一し、迷いを排除しましょう。
| 管理項目 | 合否の目安 | 実務ポイント |
|---|---|---|
| 相対湿度 | 85%未満 | 朝夕の上振れに注意、機器校正を確認 |
| 露点差 | 3℃以上 | 表面温度と同時計測、時刻ごとに記録 |
| 結露痕 | なし | 目視+拭取りで水分痕の再確認 |
補足として、日射で表面温度のみ上がる場合があります。日陰面も測定して全体の合格を担保してください。
表面温度と環境温度の管理テクニック
表面温度は付着強度と皮膜形成の鍵です。非接触温度計は放射率設定を母材に合わせて校正し、測定距離と角度を一定に保つのが基本です。実務では、環境温度10〜40℃の範囲、かつ表面温度は露点温度+3℃以上を維持すると安定します。寒冷時は予熱で表面温度を上げ、常温金属溶射のような低温プロセスでも、母材が冷えすぎると凝縮水が生じやすい点に注意します。高温側では、材料と空気の過熱により皮膜が粗くなるため、風量・電流・送給量のバランスを見直し、溶射装置の仕様条件を参照して設定値の再点検を行います。測定は次の順で進めるとミスが減ります。
- 環境温度と相対湿度を測る
- 露点温度を算出する
- 母材表面温度を複数点で測る
- 露点差3℃以上を確認して開始
- 工程切替時に再測定して記録
金属溶射とは母材の表面に溶融・半溶融した材料を吹き付け皮膜を形成する工法です。現場施工では、温度・湿度・風の三条件を数値で管理することが、塗装やめっきとの比較でも優位性を活かす近道になります。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。
| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
会社概要
会社名・・・株式会社S-fix
所在地・・・〒674-0091 兵庫県明石市二見町福里116-19
電話番号・・・090-1142-4363
----------------------------------------------------------------------
株式会社S-fix
兵庫県明石市二見町福里116-19
電話番号 : 090-1142-4363
----------------------------------------------------------------------