金属溶射の基礎から選び方まで知っておきたい比較と工程で長期防食を叶える方法
2026/10/12
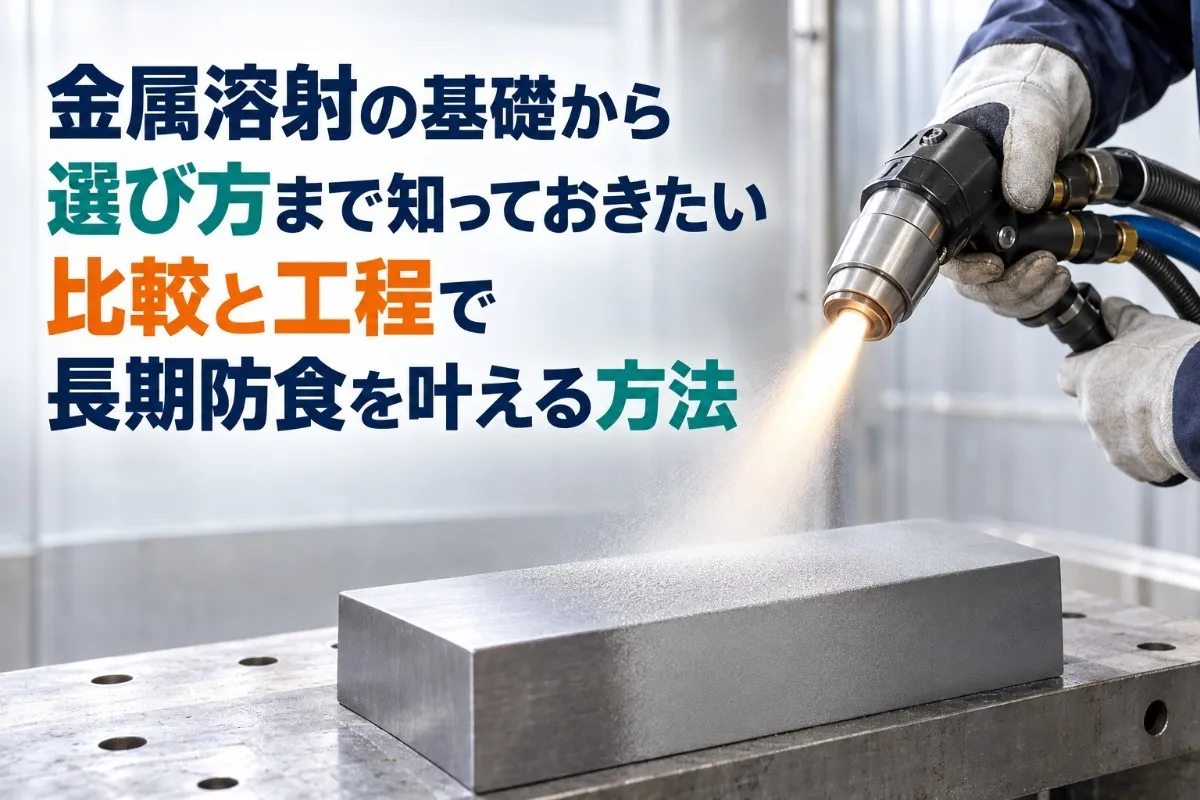
塗装更新の手間や腐食リスクを減らしたい方へ。金属溶射は、金属ワイヤを熱源で溶融させて基材表面に皮膜を形成する表面処理で、厚膜・高密着が特長です。橋梁や支承など厳しい環境でも、亜鉛やアルミニウム、擬合金の選定と封孔処理の適切化によって、長期の防食が期待できます。各種規格で素地清浄度や膜厚の管理が求められる点も押さえておきたいポイントです。
本ガイドでは、アーク・ガス・プラズマといった溶射法の違いや、塗装・溶融亜鉛めっきとの使い分け、素地調整から封孔・上塗りまでの工程、橋梁・支承での検査観点を具体的に解説します。一般的な「粗さ管理」「膜厚測定」「付着強度試験」の流れもまとめています。
厚膜形成のしやすさ、現場施工の柔軟性、形状対応力は金属溶射の大きな強みですが、初期コストや美観管理には注意が必要です。用途と環境、材料と工法の相性を一つずつ確認しながら、失敗しない選定基準を一緒に固めていきましょう。まずは、どの環境でどの材料・工法が合うのか、判断の軸から読み進めてください。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。

| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
目次
金属溶射の基礎をまとめて理解!初心者でもわかる導入ガイド
金属溶射の定義と表面処理での役割をはっきり解説
金属のワイヤや粉末を熱源で溶融し、圧縮空気などで基材の表面へ吹き付けて皮膜を形成する表面処理が金属溶射です。塗装が有機塗料で薄い塗膜を作るのに対し、溶射は金属皮膜を厚膜で積層でき、防食や摩耗対策に強みがあります。めっきは浴中で金属を析出させるウェットプロセスで均一性に優れますが、現地施工や大型構造では制約が出やすいです。鋼構造物や防食用途では、金属溶射が長期の防食と高い付着力で選ばれています。特に亜鉛やアルミニウムの皮膜は犠牲防食の働きがあり、塗装との複合で耐候を延ばせます。英語ではThermalSpraying/ThermalSprayCoatingと呼ばれ、アーク溶射機やガス式装置などの機械を用いて常温に近い母材温度で施工できる点が現場適性につながります。
- ポイント
- 厚膜形成と高い付着力で長期防食に有利
- 現地施工が可能で大型の橋梁や支承にも対応
補足として、塗装との組み合わせでバリア性を強化し、メンテナンス周期の延伸が期待できます。
熱源方式や材料の組み合わせで広がる金属溶射の性能
方式と材料の選定で皮膜性能は大きく変わります。代表的な溶射法はアーク溶射、ガス溶射(フレーム溶射)、プラズマ溶射で、アークはワイヤ2本を短絡させた高速・高効率が特長、ガスは装置が軽量で現地性に強く、プラズマは高温域で緻密な皮膜を作りやすいです。材料は亜鉛やアルミニウム、Zn-Al擬合金、ステンレス、ニッケル系合金、チタンなどがあり、防食・耐熱・耐摩耗など目的に合わせて選びます。鉄鋼構造物では亜鉛系やアルミ系が主流で、支承金属溶射やボルト部の補修にも使われます。粗面形成法(ブラスト処理)でアンカー形状を作り、皮膜の食い付きと密着を高めることが重要です。施工では膜厚や封孔処理、上塗り塗装まで含めたシステム設計が品質を左右します。
| 方式 | 熱源の特徴 | 適用の目安 |
|---|---|---|
| アーク溶射 | 電気アークでワイヤ溶融、堆積速度が高い | 構造物など大面積防食 |
| ガス溶射 | 火炎で加熱、装置が比較的軽量 | 現地補修や細部への適用 |
| プラズマ溶射 | 高温・高エネルギーで緻密化 | 高機能皮膜や耐熱用途 |
表は代表的な傾向で、詳細は対象材や環境条件に応じて最適化します。
防食原理と厚膜形成が決め手!金属溶射で守る耐久性のカギ
耐久性の中心は防食原理×膜厚×封孔処理の最適化です。亜鉛やアルミニウムは鉄より電位が卑で、傷が入っても犠牲防食で母材の腐食進行を抑えます。さらに金属皮膜自体のバリア性が水分や塩分の侵入を妨げ、塗装との複合で防食効果が相乗します。実務では所定の金属溶射膜厚(例としてZn/Alなどの仕様値)を確保し、封孔処理でマイクロポアを充填、上塗りで耐候を補完します。構造物の防食では角部やボルト座面の膜厚不足が弱点になりやすいため、素地調整→粗面化→溶射→封孔→塗装の順守と部位別管理が欠かせません。耐用年数は環境区分と維持管理で変動しますが、適正な膜厚と封孔が長期のメンテ周期延伸に直結します。単価や歩掛は方式・膜厚・面積で変わるため、施工方法と仕様を明確にした積算が有効です。
- 素地調整で錆・旧塗膜を除去し清浄度と粗さを確保
- 溶射施工で所定の金属皮膜を均一に堆積
- 封孔処理と上塗りで耐候・耐食を補強し耐久性を安定化
工程を通じた規格適合の検査記録が、性能の再現性を支えます。
金属溶射が選ばれる理由とは?塗装やめっきとの賢い使い分け術
塗装と金属溶射の違いを徹底比較!厚膜・耐食・更新周期のポイント
-
厚膜形成が容易で、下地の粗面形成法(ブラスト処理)により高い付着力を得やすいのが金属溶射です。これに対し塗装は多層で膜厚を積み上げますが、素地調整や環境条件に強く依存します。
-
防食メカニズムの差もポイントです。溶融亜鉛やアルミニウムを用いた溶射は犠牲防食とバリアの両方が働き、腐食環境での耐久性が高い傾向です。一方、塗料は主にバリア性に依存します。
-
美観は塗装に分がありますが、更新周期は厳環境下で溶射が有利になりやすいです。特に構造物や産業設備では長期無補修がメリットになります。
-
強みの要点
-
長期防食を実現しやすい厚膜・高付着の皮膜
-
下地依存性が低減されやすい粗面化と機械的鍵作用
-
高湿度や塩害環境でも更新周期が長くなる期待
補足として、金属溶射は封孔処理や上塗り塗装の組み合わせで性能を最適化しやすいです。
どんな現場で金属溶射が強みを発揮?最適な選び方を伝授
塩害や飛来塩分が多い海岸部、凍結防止剤の散布路線、構造物支承部の防錆など、腐食が進みやすい現場で金属溶射は真価を発揮します。粗面形成法による高い付着と、亜鉛やアルミニウム合金の犠牲防食が働くため、長期無補修が求められる場所に適しています。特に構造物では、支承やボルト周り、鋼桁の端部など、点検・再塗装が難しい個所で効果が期待できます。塗装は初期コストと美観で有利ですが、更新サイクルが短くなるとトータルコストで逆転しやすいです。選定の勘所は次の三つです。
- 環境区分が厳しい(海岸・飛来塩分・化学雰囲気)
- 更新が困難(高所・狭隘・交通規制が多い)
- 耐用年数の要求が長い(ライフサイクルコスト重視)
溶融亜鉛めっきや常温金属溶射との違いを一挙解説
| 比較軸 | 金属溶射(アーク/ガス) | 溶融亜鉛めっき | 常温金属溶射 |
|---|---|---|---|
| 熱影響 | 小さい(母材歪みが抑えやすい) | 大きい(浴槽加熱により歪みやすい) | 小さい |
| 形状制約 | 少ない(現場・大型構造対応) | 浴槽サイズに依存 | 少ない(現場性が高い) |
| 現場適用 | 可能(装置・電源・ブラスト要) | 原則不可(工場処理) | 高い(機械が軽量) |
| コスト感 | 中(施工条件に左右) | 低〜中(量産に強い) | 中〜高(条件次第) |
代替の考え方として、工場での量産部材や小物は溶融亜鉛めっきが有力です。現場施工が必須、大型で搬送困難、あるいは熱影響を避けたい場合は金属溶射が有利になります。常温金属溶射は装置が軽量で取り回しがよく、夜間や狭隘での作業性に優れる一方、素地調整と封孔処理の品質管理が成果を左右します。いずれも封孔や上塗りの組み合わせ、膜厚設計、使用材料(亜鉛、アルミニウム、Zn-Al合金)を現場条件に合わせることが耐用年数の鍵です。
橋梁や支承での金属溶射活用術!実例に学ぶ選定のコツ
支承部の金属溶射で押さえておきたい重要ポイント
支承や支承防錆工で金属溶射を使うなら、最初に確認すべきは素地の清浄度と粗さです。鋼材の油分・さび・旧塗膜を除去し、ブラスト処理で適切な粗面形成を確保することが密着と耐久の起点になります。続く施工では指定膜厚の安定確保が重要で、亜鉛やアルミニウム、亜鉛アルミ合金など溶射材ごとに最適範囲が異なります。仕上げでは封孔処理の完全性が耐食性を左右し、支承の可動部に流入しない管理も必須です。検査は、外観、素地粗さ、膜厚、付着性、封孔の浸透状況を要領書に沿って確認します。特に支承部では環境条件の変動が大きいため、施工方法や養生、ガン距離、トラバース速度を標準化し、再現性の高いプロセス管理で品質を安定させます。
- 素地調整: 油分除去、スケール除去、ブラスト清浄度と粗さの合致
- 膜厚管理: 代表点の多点測定でばらつきを抑制
- 封孔処理: 端部・ボルト座面・切欠きへの浸透を重視
- 検査観点: 外観欠陥、ピンホール、付着性、再溶融の有無
短時間でも環境が変わる現場では、手順と記録の徹底が品質確保の近道です。
寸法や可動部・滑りへの配慮と上塗り選びの秘訣
支承は寸法公差とすべり性能が命です。座金や摺動面、ボルトねじ部など可動・締結機能に関わる領域へは、金属溶射をかけない、またはマスキングで明確に区分します。膜厚は設計寸法に影響するため、面取りや角部の段差、ボルト当たり面の局所的な過膜を避けるガン角度が有効です。上塗りは封孔処理との相性が鍵で、溶射皮膜にしっかり濡れと浸透性があるシーラーを選び、上塗り塗料は耐候・防食等級と現場の紫外線、塩害、凍結防止剤を踏まえて決定します。付着性確保には施工直後の清浄管理と可使時間内の塗り重ねが重要です。さらに、温湿度と鋼材表面温度の管理で結露を防ぎ、ピンホールやブリスターの発生を抑えます。結果として可動機能を阻害しない仕様と長期防食の両立が可能になります。
| 配慮項目 | 要点 | 失敗例 |
|---|---|---|
| 可動部の扱い | 摺動面・ねじ部はマスキングと禁施工 | 皮膜が干渉して固着 |
| 膜厚の設計 | 寸法影響部は目標膜厚を抑制 | 組立で干渉・かじり |
| 封孔と上塗り | 濡れ性の高いシーラーと適正間隔 | 付着不良やピンホール |
| 環境管理 | 結露防止と粉じん抑制 | ブリスター・密着低下 |
上塗りは現場条件に合わせ、耐候重視か耐薬品重視かを明確にして選ぶと失敗しにくいです。
橋梁の桁端部や鋼構造物での金属溶射実践ポイント
大型構造物の桁端や広い面積では、金属溶射の強みが生きます。要は母材への熱影響が少なく、厚膜形成が短時間で可能な点です。一方で広面積ではブラスト粉じんと回収、騒音、飛散防止がボトルネックになりがちです。養生は開口部や既設塗装、ケーブル、支承近傍を強化し、負圧集塵や回収動線を事前に設計します。工程短縮には、素地調整から溶射、封孔、上塗りまでの連続流れ作業と、溶射機械(アーク溶射機やガス溶射機)の能力に合わせた班編成が有効です。品質維持のコツは、ガン距離と走査速度、重ね幅を標準化し、コーナーや溶接部の過不足膜を避けること。最終的に膜厚マップを作成し、桁端や端部で薄膜化しやすい領域を補強します。塗装との比較では、腐食厳環境での耐用年数やメンテ周期の延長が期待でき、ライフサイクルコストの観点で優位に働きます。
- ブラスト環境の計画と負圧集塵の設置
- 養生ラインと搬出入の動線確保
- ガン設定(電流・電圧・エア量・距離)を標準化
- 角部とエッジの事前シーリングや下地強化
- 膜厚マップと補修基準の運用
これらを整えると、大面積でも工程を圧縮しつつ安定品質を実現しやすくなります。
金属溶射の施工方法と工程で変わる品質管理の極意
素地調整や粗面形成の基本と検査で失敗知らず
金属溶射の品質は初手の素地調整で決まります。塗装前と同様に油分・水分・錆・旧塗膜を除去し、清浄度Sa2.5相当の確保を狙います。さらに溶射皮膜の食いつきを高めるには、ブラストで粗さを付与してアンカー効果を得ることが重要です。塩分汚染は発錆や付着低下の原因になるため、可溶性塩分の測定と除去を工程化します。現場では下記の流れが定番です。
- 脱脂と乾燥で油分と水分を排除
- ブラスト処理で清浄度と粗さを同時に確保
- 塩分測定で基準値以下を確認
- 再付着防止のため養生と時間管理
測定値と写真を記録し、後続の溶射条件と紐づけることで、原因追跡と再現性が高まります。
粗面形成の推奨値や測定法をわかりやすく解説
粗面形成は付着強度の要です。一般に橋梁や支承などの防食目的では、目標粗さRa3.5〜6.0μm程度が多く採用されます。角部やエッジは丸め処理を行い、皮膜の薄肉化や剥離リスクを抑えます。ブラスト媒体は鋼グリットやアルミナなどを選定し、噴射圧力・噴距離・角度を一定に保つことがポイントです。測定は比較片や表面粗さ計を使い、代表点をあらかじめ区画化して実施します。
| 管理項目 | 推奨・目安 | チェックの要点 |
|---|---|---|
| 目標粗さ | Ra3.5〜6.0μm | 用途と膜厚計画に合わせて設定 |
| 噴射圧力 | 安定圧で一定運行 | 圧力変動は付着ムラの原因 |
| 角部処理 | 面取り・R付け | 膜厚の確保と剥離防止 |
| 測定頻度 | 面積・区画ごと | 代表点を固定し記録化 |
測定結果は写真・数値・日時・担当者をセットで記録すると、品質説明が明快になります。
金属溶射と封孔処理・上塗りにおける実践的な進め方
溶射の良否は条件の安定化にかかっています。ワイヤ送給や電流電圧(アーク溶射機)、ガス流量(ガス・プラズマ)、噴射距離とトラバース速度を一定に保ち、過度の加熱や未溶融粒子を抑制します。膜厚は薄層を何度も積み重ねることで均一性を高め、ピンホールの低減に配慮します。封孔処理は微細な空隙を埋めて耐食性を向上させる工程で、金属溶射の材質(亜鉛、アルミニウム、合金など)に適合する封孔材を選定します。上塗り塗料との相性も重視し、密着性・可とう性・耐候性を確認した上で、仕様書に乾燥時間や塗重ね間隔を明記して作業します。
- 素地調整後、溶射直前に再度清掃を実施
- 条件を確認し、試験片でスプレーパターンを微調整
- 薄層を均一に積層し、設計膜厚まで積み上げる
- 封孔処理を規定量で浸透させ、余剰分を除去
- 上塗りは所定の間隔を守って塗布し、仕上がり状態を検査
作業を標準化することで、歩掛や単価の見積根拠が明確になります。
膜厚測定や付着強度試験による品質管理
膜厚は代表点をバランス良く選定し、非破壊膜厚計による複数回測定の平均値を採用します。局部的な薄膜やオーバー厚を把握できるよう、形状変化点やエッジ付近も測定対象に含めます。付着強度試験はダンベルやドリーを使った引張試験が一般的で、下地破断か皮膜剥離かも明記します。合否基準は仕様や用途によって異なりますが、数値基準と破断モードを合わせて判断するのが実務的です。試験記録には図面上の位置、測定条件、校正情報、作業者を明記し、溶射条件とまとめて保管します。
- 代表点の区画化で再現性を担保
- 薄層多点の測定でムラを可視化
- 破断モードの記録で原因追跡が容易に
- 写真添付により第三者にも伝わる証跡作り
これらを徹底すれば、高耐久が求められる構造物などでも、施工方法の合理性を明快に説明できます。
株式会社S-fixは、金属溶射を中心に、金属ブラスト、サンドブラスト、表面処理、防錆、防食、重防食まで幅広く対応する専門会社です。ブラスト処理による下地づくりから、防食溶射による被膜形成、重防食塗装まで一貫して施工し、金属製品や設備の長寿命化に貢献しております。株式会社S-fixでは、摩耗や腐食による劣化を防ぐため、対象物の状態や使用環境に合わせた最適な施工方法をご提案いたします。大型設備や各種構造物にも対応し、現場の状況に応じた柔軟な施工体制を整えており、お客様の大切な設備や構造物を長期にわたり保護いたします。
| 株式会社S-fix | |
|---|---|
| 住所 | 〒674-0091兵庫県明石市二見町福里116-19 |
| 電話 | 090-1142-4363 |
会社概要
会社名・・・株式会社S-fix
所在地・・・〒674-0091 兵庫県明石市二見町福里116-19
電話番号・・・090-1142-4363
----------------------------------------------------------------------
株式会社S-fix
兵庫県明石市二見町福里116-19
電話番号 : 090-1142-4363
----------------------------------------------------------------------